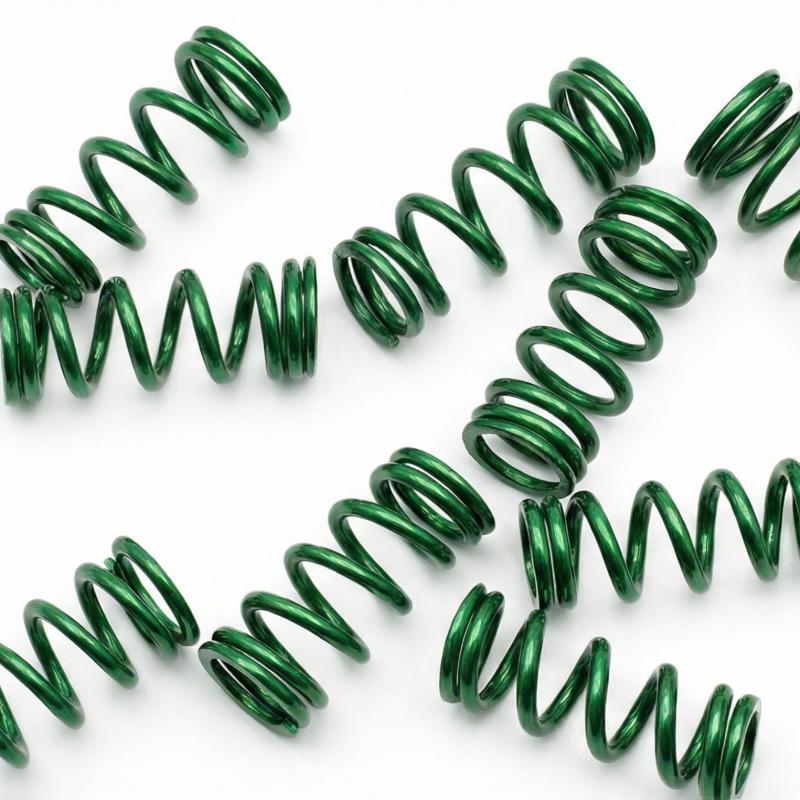
แกนหลักของกระบวนการผลิตเสาเชื่อมสปริงขดขนาดเล็กอยู่ที่การควบคุมการประสานงานของการขึ้นรูปที่แม่นยำและการเชื่อมด้วยความร้อนต่ำ ขั้นตอนสำคัญ ได้แก่ การรีดเย็น การจับคู่วัสดุ การเชื่อมพัลส์ระดับไมโครวินาที- และการควบคุมพารามิเตอร์ที่แม่นยำ การผสมวัสดุโดยทั่วไปคือ ฟอสเฟอร์บรอนซ์/เบริลเลียมบรอนซ์ + ลวดทองแดงชุบดีบุก- พารามิเตอร์การเชื่อมจำเป็นต้องปรับแบบไดนามิกตามเส้นผ่านศูนย์กลางของสายไฟ (0.03–0.5 มม.) พร้อมกระแส (5–50A) และเวลา (0.1–2 วินาที) เพื่อให้มั่นใจในความน่าเชื่อถือในการเชื่อมต่อ
วัสดุหลัก: ฟอสเฟอร์บรอนซ์ที่ใช้กันทั่วไป (QSn6.5-0.1) หรือเบริลเลียมบรอนซ์ (QBe2) ซึ่งมีความยืดหยุ่นสูง ทนต่อความล้า และการนำไฟฟ้าได้ดี
วัสดุการติดลวด: ลวดทองแดงชุบดีบุก-หรือลวดโลหะผสมเงินใช้เพื่อปรับปรุงความสามารถในการเปียกน้ำและความแข็งแรงในการยึดเกาะระหว่างผิว
พื้นผิวลวดจำเป็นต้องผ่านการล้างไขมัน การดอง และการบำบัดเพื่อให้มั่นใจว่าไม่มีการรบกวนชั้นออกไซด์ระหว่างการเชื่อม
กระบวนการขึ้นรูปขดเย็น
การใช้เครื่องขดเกลียวไมโคร CNC- จะทำให้ลวดพันเป็นโครงสร้างเกลียวที่อุณหภูมิห้อง เพื่อควบคุมความคลาดเคลื่อนของเส้นผ่านศูนย์กลางของระยะพิทช์ที่ ±0.02 มม. และรับประกันระยะพิทช์ที่สม่ำเสมอ
หลังจากการขึ้นรูป จะมีการอบอ่อนความเครียด- (300–400 องศา , 1–2 ชั่วโมง) เพื่อขจัดความเครียดในการประมวลผลที่ตกค้าง และทำให้มิติทางเรขาคณิตมีความเสถียร